

xk星空体育官网:
金属薄板深拉伸是钣金塑性成型的核心工艺,大范围的应用于水箱内胆、滤清器壳体、铝制筒件、能承受压力的容器外壳等产品的加工制造。在薄板深拉伸批量生产环节,起皱与拉裂是出现频率最高的两类质量缺陷。这两种缺陷不仅会直接造成板材报废,增加原材料损耗,褶皱还会刮伤模具型腔表面,缩短模具常规使用的寿命,拉裂更会直接中断生产流程。想要改善薄板成型质量,就要理解缺陷产生的底层机理,而深拉伸液压机依靠专属结构设计、液压垫压边系统、多段速度调控以及高刚性机身,协同调控金属板材的流动状态,从设备层面抑制起皱、拉裂问题,保障壳体类工件稳定量产。
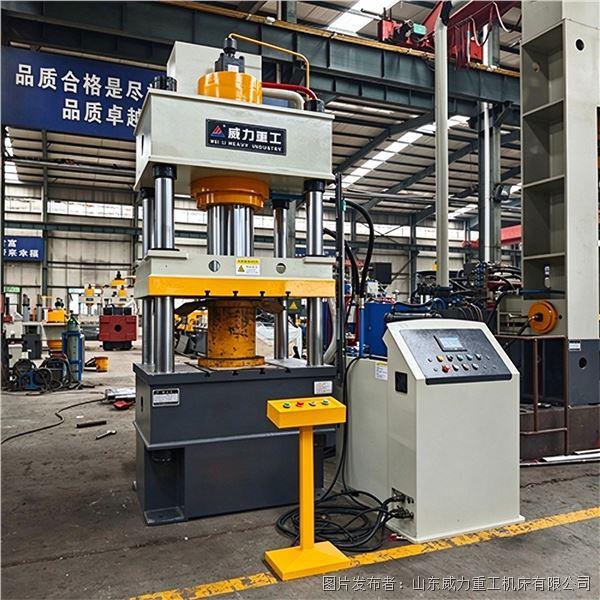
薄板拉伸时,圆形毛坯放置在凹模之上,滑块带动凸模下压,将板材逐步压入凹模型腔,法兰处的板材持续向模腔内部移动完成筒状成型。起皱主要发生在毛坯法兰区域,当法兰材料向内流动时,圆周方向会产生巨大的压缩应力。薄板本身厚度小、抗失稳能力弱,一旦压边约束不足,板材就会在压应力作用下产生波浪形褶皱。轻微褶皱会附着在工件表面,影响产品外观;严重褶皱会被强行挤压进入凸凹模间隙,划伤工件外壁,甚至造成模具卡滞、设备过载。
压边力是控制起皱最核心的参数,压边力过小,无法牢牢压紧法兰毛坯,板材极易失稳起皱;压边力过大,法兰材料流动阻力大幅度的提高,筒壁位置的拉伸应力急剧升高,直接引发工件底部圆角处拉裂。普通液压机无独立压边机构,压边力难以动态调节,只能依靠简单刚性压边圈,很难适配不锈钢、铝板这类难拉伸板材。而带内置液压垫的深拉伸液压机,液压垫由独立油缸驱动,压边力可以在人机界面上单独设定,在整个拉伸行程中保持压力稳定,部分机型还支持变压边力工艺,拉伸初期压力稍大抑制起皱,拉伸后期适当降低压边力,减少材料流动阻力,兼顾防皱与防拉裂双重需求。
拉裂缺陷大多出现在工件筒壁与底部圆角的过渡位置,这一个位置是板材受力最薄弱区域。当凸模下压速度过快,板材受到瞬时冲击载荷,金属材料来不及缓慢延展,应力集中瞬间超过板材抗拉极限,工件直接撕裂。不一样的材质板材对拉伸速度敏感度差异很大,不锈钢板材塑性差,对速度尤为敏感,高速拉伸几乎必然出现开裂。深拉伸液压机搭载的多段速度控制管理系统,可以将滑块动作拆分为快速下行、低速工进拉伸、保压定型、平稳回程四个阶段。滑块快速下行阶段快速靠近板材毛坯,节省空行程时间,提升生产效率;凸模接触板材后,设备自动切换至低速工进模式,缓慢完成拉伸,让金属颗粒逐步滑移、重新排布,平稳释放成型应力。保压阶段持续维持设定压力,让板材充分塑性变形,消除工件内部残余应力,降低脱模之后回弹、隐性开裂的风险;成型完成后分段泄压、缓慢回程,避免瞬间卸压带来的工件形变损伤。
除液压垫与分段调速之外,整机机身刚性与导向精度,也是防止局部拉裂不可忽视的要素。优质深拉伸液压机采用三梁四柱焊接结构,上横梁、活动滑块、工作台选用加厚 Q355B 钢板焊接成型,焊后经过振动时效去应力,消除焊接残余内应力。四根立柱采用 45# 锻钢调质处理,表面电镀硬铬,配合加长导向套,导向间隙稳定。在持续拉伸载荷下,机身整体形变量极小,滑块从始至终保持垂直下压,保证凸模与凹模同心。如果机身刚性不足,受压后滑块发生倾斜,模具间隙左右不均匀,板材单侧受力过大,就会出现单边壁厚变薄、局部拉裂,工件尺寸一致性变差。
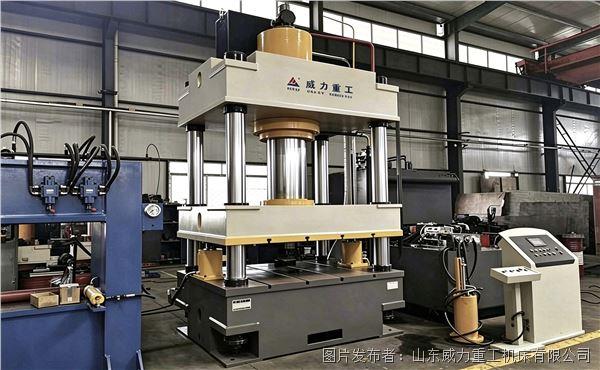
设备配套PLC触控系统,能够存储多套成型工艺参数。针对冷轧板、不锈钢板、铝合金板材,可分别保存压边力、滑块工进速度、保压时长等参数,切换产品型号时直接调取预设方案,大幅度缩短模具调试周期,保证同批次工件成型质量统一。整机集成多重安全防护,配备压力过载保护、上下行程限位、安全光栅、紧急停止按钮,当压力超出设定阈值自动泄压,保护模具、板材与操作人员安全。
在实际生产选型中,技术人需要综合板材厚度、工件拉伸深度、毛坯直径、材料类型,匹配对应吨位、工作台尺寸的深拉伸液压机。单纯依靠设备硬件并不能完全规避缺陷,需要设备性能、模具结构、成型工艺三者相互配合。依靠液压垫可控压边力搭配滑块多段调速,合理调控金属材料流动速度,平衡压应力与拉应力,就能够有效控制薄板拉伸起皱、拉裂缺陷,提升钣金壳体成品合格率,降低板材损耗、模具维修与停机带来的生产所带来的成本,为各类金属深拉伸件的规模化生产提供稳定装备支撑。
金属薄板深拉伸是钣金塑性成型的核心工艺,大范围的应用于水箱内胆、滤清器壳体、铝制筒件、能承受压力的容器外壳等产品的加工制造。在薄板深拉伸批量生产环节,起皱与拉裂是出现频率最高的两类质量缺陷。这两种缺陷不仅会直接造成板材报废,增加原材料损耗,褶皱还会刮伤模具型腔表面,缩短模具常规使用的寿命,拉裂更会直接中断生产流程。想要改善薄板成型质量,就要理解缺陷产生的底层机理,而深拉伸液压机依靠专属结构设计、液压垫压边系统、多段速度调控以及高刚性机身,协同调控金属板材的流动状态,从设备层面抑制起皱、拉裂问题,保障壳体类工件稳定量产。
薄板拉伸时,圆形毛坯放置在凹模之上,滑块带动凸模下压,将板材逐步压入凹模型腔,法兰处的板材持续向模腔内部移动完成筒状成型。起皱主要发生在毛坯法兰区域,当法兰材料向内流动时,圆周方向会产生巨大的压缩应力。薄板本身厚度小、抗失稳能力弱,一旦压边约束不足,板材就会在压应力作用下产生波浪形褶皱。轻微褶皱会附着在工件表面,影响产品外观;严重褶皱会被强行挤压进入凸凹模间隙,划伤工件外壁,甚至造成模具卡滞、设备过载。
压边力是控制起皱最核心的参数,压边力过小,无法牢牢压紧法兰毛坯,板材极易失稳起皱;压边力过大,法兰材料流动阻力大幅度的提高,筒壁位置的拉伸应力急剧升高,直接引发工件底部圆角处拉裂。普通液压机无独立压边机构,压边力难以动态调节,只能依靠简单刚性压边圈,很难适配不锈钢、铝板这类难拉伸板材。而带内置液压垫的深拉伸液压机,液压垫由独立油缸驱动,压边力可以在人机界面上单独设定,在整个拉伸行程中保持压力稳定,部分机型还支持变压边力工艺,拉伸初期压力稍大抑制起皱,拉伸后期适当降低压边力,减少材料流动阻力,兼顾防皱与防拉裂双重需求。
拉裂缺陷大多出现在工件筒壁与底部圆角的过渡位置,这一个位置是板材受力最薄弱区域。当凸模下压速度过快,板材受到瞬时冲击载荷,金属材料来不及缓慢延展,应力集中瞬间超过板材抗拉极限,工件直接撕裂。不一样的材质板材对拉伸速度敏感度差异很大,不锈钢板材塑性差,对速度尤为敏感,高速拉伸几乎必然出现开裂。深拉伸液压机搭载的多段速度控制管理系统,可以将滑块动作拆分为快速下行、低速工进拉伸、保压定型、平稳回程四个阶段。滑块快速下行阶段快速靠近板材毛坯,节省空行程时间,提升生产效率;凸模接触板材后,设备自动切换至低速工进模式,缓慢完成拉伸,让金属颗粒逐步滑移、重新排布,平稳释放成型应力。保压阶段持续维持设定压力,让板材充分塑性变形,消除工件内部残余应力,降低脱模之后回弹、隐性开裂的风险;成型完成后分段泄压、缓慢回程,避免瞬间卸压带来的工件形变损伤。
除液压垫与分段调速之外,整机机身刚性与导向精度,也是防止局部拉裂不可忽视的要素。优质深拉伸液压机采用三梁四柱焊接结构,上横梁、活动滑块、工作台选用加厚 Q355B 钢板焊接成型,焊后经过振动时效去应力,消除焊接残余内应力。四根立柱采用 45# 锻钢调质处理,表面电镀硬铬,配合加长导向套,导向间隙稳定。在持续拉伸载荷下,机身整体形变量极小,滑块从始至终保持垂直下压,保证凸模与凹模同心。如果机身刚性不足,受压后滑块发生倾斜,模具间隙左右不均匀,板材单侧受力过大,就会出现单边壁厚变薄、局部拉裂,工件尺寸一致性变差。
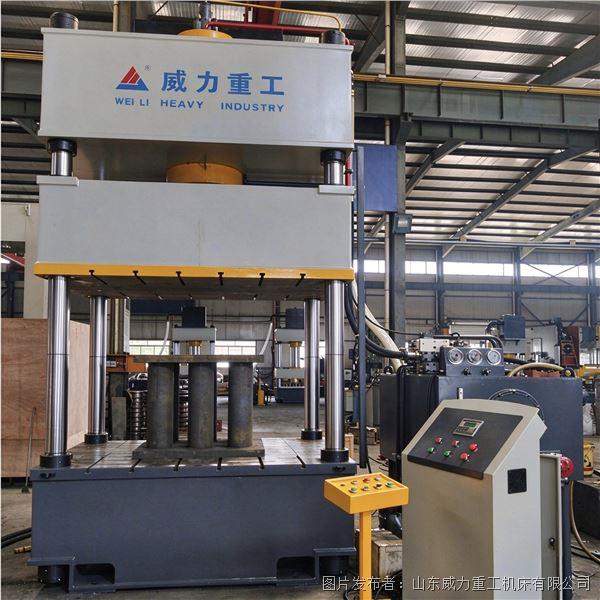
设备配套 PLC 触控系统,能够存储多套成型工艺参数。针对冷轧板、不锈钢板、铝合金板材,可分别保存压边力、滑块工进速度、保压时长等参数,切换产品型号时直接调取预设方案,大幅度缩短模具调试周期,保证同批次工件成型质量统一。整机集成多重安全防护,配备压力过载保护、上下行程限位、安全光栅、紧急停止按钮,当压力超出设定阈值自动泄压,保护模具、板材与操作人员安全。
在实际生产选型中,技术人需要综合板材厚度、工件拉伸深度、毛坯直径、材料类型,匹配对应吨位、工作台尺寸的深拉伸液压机。单纯依靠设备硬件并不能完全规避缺陷,需要设备性能、模具结构、成型工艺三者相互配合。依靠液压垫可控压边力搭配滑块多段调速,合理调控金属材料流动速度,平衡压应力与拉应力,就能够有效控制薄板拉伸起皱、拉裂缺陷,提升钣金壳体成品合格率,降低板材损耗、模具维修与停机带来的生产所带来的成本,为各类金属深拉伸件的规模化生产提供稳定装备支撑。
,星空体育官方入口网址